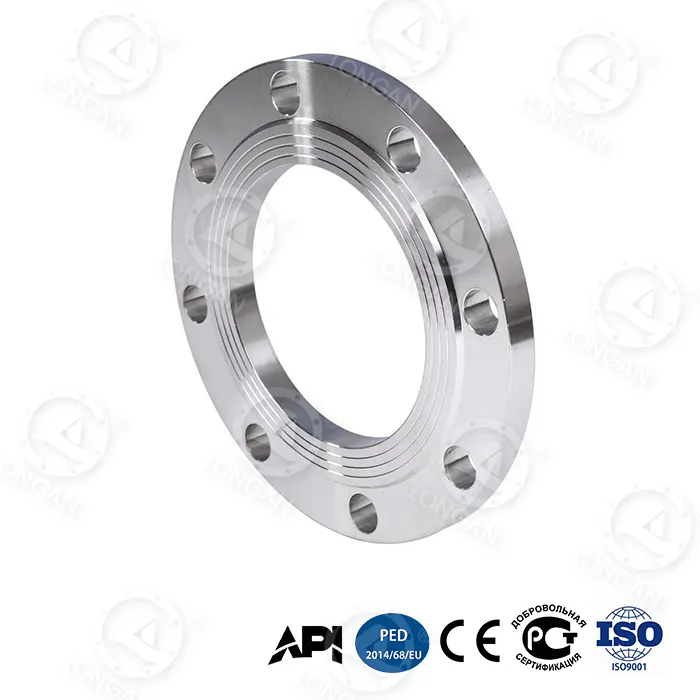
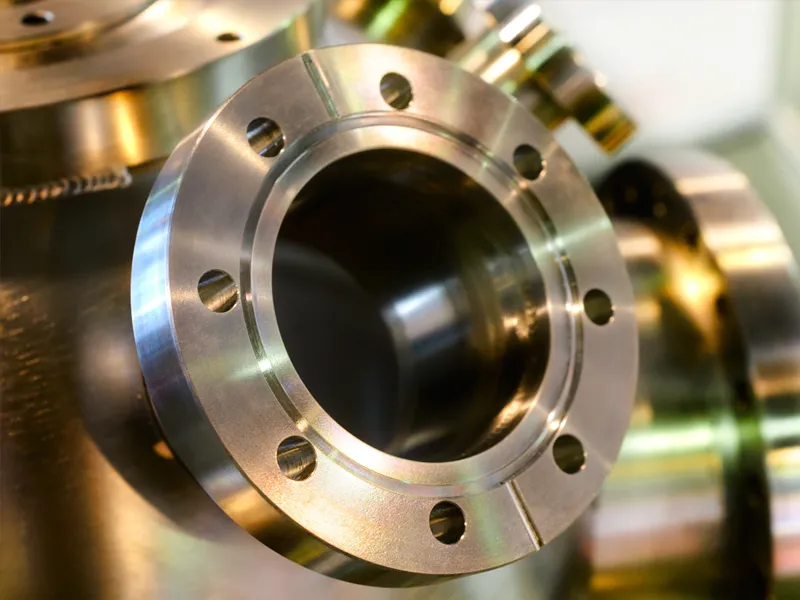
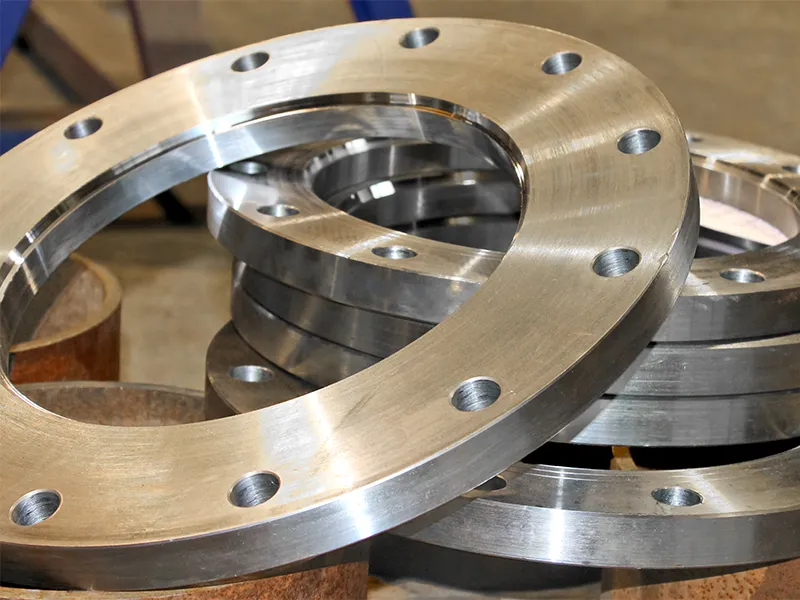
У петрохемијском постројењу, прирубнички спој са вијцима мора да садржи процесну течност на притисцима већим од 100 бара и температурама већим од 400°Ц. Заптивање није направљено од једне компоненте, већ од система: лица прирубнице, заптивке и завртња. Када су завртњи затегнути, стварају силу стезања која сабија заптивку између страна прирубнице. Заптивка, заузврат, деформише и испуњава микроскопске неправилности на површинама прирубница, стварајући баријеру која спречава цурење. Ово изгледа довољно једноставно. Ипак, цурење прирубница је један од најчешћих узрока индустријских несрећа и губитака у производњи. Разлог је тај што постизање поузданог заптивања захтева прецизну равнотежу оптерећења завртња, компресије заптивке и крутости прирубнице – равнотежу која се лако поремети неправилном уградњом, нетачним обртним моментом завртња или лошим квалитетом лица прирубнице.
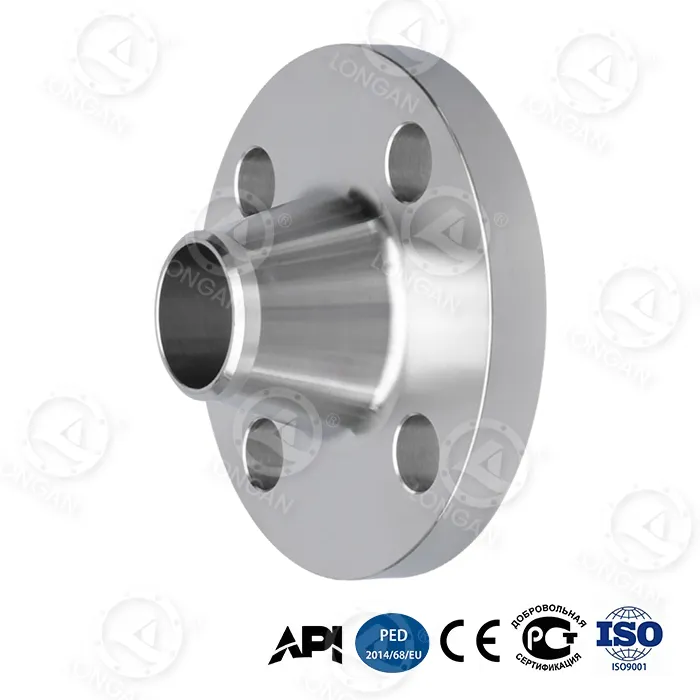
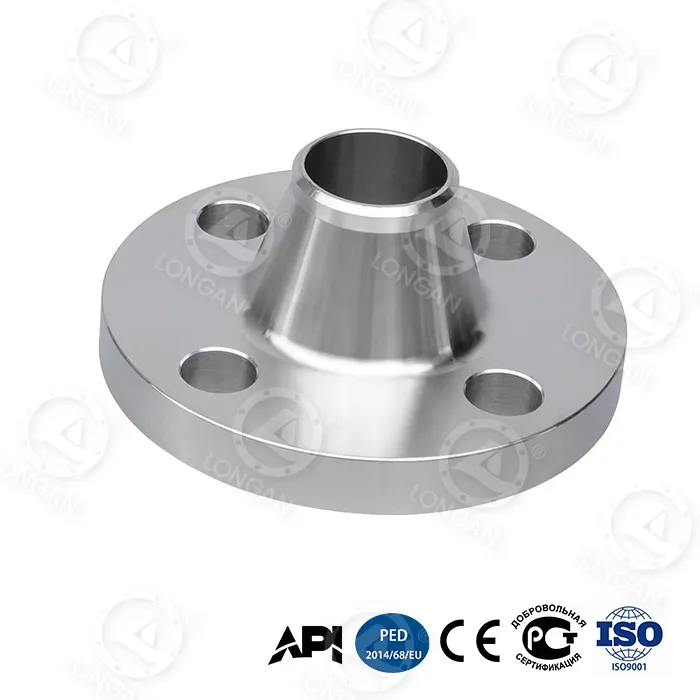
Питање како Аравна прирубницапостиже поуздано заптивање вијцима стога није само питање затезања вијака док се не стегну. То је ствар инжењерства. Оптерећење завртња мора бити довољно да притисне заптивку довољно за заптивање, али не тако високо да пригњечи заптивку или повуче завртње. Површине прирубница морају бити довољно равне и глатке да омогуће заптивачу да се прилагоди, али не тако глатке да заптивка не може да се ухвати. Завртњи морају бити затегнути одређеним редоследом да би се обезбедила равномерна расподела оптерећења. И цео склоп мора бити дизајниран да издржи радни притисак, температуру и термичке циклусе без губитка заптивне силе. Овај чланак ће детаљно испитати сваки од ових фактора, пружајући свеобухватно разумевање заптивања равних прирубница завртњима за инжењере, стручњаке за одржавање и стручњаке за набавку. АтВензхоу Лонган Фланге Цо., Лтд., наша фабрика производи равне прирубнице више од две деценије и развили смо дубоко разумевање фактора који одређују поузданост заптивања.
Да бисмо разумели како равна прирубница постиже поуздано заптивање, прво морамо разумети механику вијчаног споја. Када се завртањ затегне, он се еластично растеже. Вијак делује као опруга, а напетост у завртњу ствара силу стезања која вуче две стране прирубнице заједно. Ова сила стезања се преноси преко лица прирубнице на заптивку. Заптивка, која је направљена од мекшег материјала од прирубнице, је сабијена. Док се компресује, тече у микроскопске удубине и огреботине на површини прирубнице, стварајући кривудаву путању кроз коју течност под притиском не може лако да продре. Заптивање се постиже када је заптивач довољно компримован да попуни ове неправилности и када је заостали напон компресије на заптивци већи од унутрашњег притиска течности.
Кључни принцип је да се заптивач мора одржавати у стању компресије током целог радног века споја. Ако напон компресије падне испод критичног нивоа, заптивка ће процурити. Напон компресије може пасти из неколико разлога. Заптивка се може опустити (пузати) током времена, посебно на повишеним температурама. Вијци могу изгубити напетост због опуштања или вибрација. Површине прирубница се могу одвојити услед термичког ширења или савијања. Дизајн равних прирубница мора узети у обзир све ове факторе. Дебља, чвршћа прирубница ће се одупрети савијању и одржавати уједначенији напон компресије на заптивци. Већи број мањих вијака ће обезбедити уједначенију силу стезања од мањег броја већих вијака. А материјал заптивке мора бити одабран тако да се одупре опуштању и хемијском нападу.
Следећа табела сумира кључне силе и факторе који одређују поузданост заптивке са равним прирубницама.
| Фактор | Опис | Утицај на заптивање |
| Болт Тенсион | Еластично растезање завртња када се затегне | Обезбеђује силу стезања која сабија заптивку |
| Гаскет Цомпрессион | Деформација заптивке под оптерећењем завртња | Попуњава површинске неправилности и ствара печат |
| Фланге Ригидити | Отпор прирубнице на савијање под оптерећењем вијака | Обезбеђује равномерну компресију заптивке преко лица |
| Опуштање заптивки | Губитак компресијског напрезања током времена | Смањује силу заптивања; мора бити сведено на минимум |
| Тхермал Еффецтс | Диференцијално проширење вијака, прирубница и заптивки | Може повећати или смањити оптерећење вијака |
| Унутрашњи притисак | Сила коју врши процесна течност | Има тенденцију да одвоји прирубнице; мора се супротставити оптерећењем вијака |
У Вензхоу Лонган Фланге Цо., Лтд., дизајнирамо наше равне прирубнице како бисмо оптимизирали ове факторе. Наше прирубнице су произведене од висококвалитетног челика и обрађене су по прецизним димензијама како би се осигурало правилно пристајање и расподела оптерећења. Такође пружамо техничке смернице о избору вијака, избору заптивача и процедурама затезања како бисмо помогли нашим клијентима да постигну поуздане заптивке у својим специфичним применама.
Оптерећење завртња је једина најважнија варијабла у постизању поузданог заптивања. Ако је оптерећење завртња прениско, заптивка неће бити довољно компримована за заптивање. Ако је оптерећење завртња превелико, заптивка се може згњечити, завртњи могу попустити или се прирубница може оштетити. Циљно оптерећење завртња је одређено препоруком произвођача заптивке, која одређује минимални и максимални напон компресије за материјал заптивке. Овај напон се затим претвара у вредност обртног момента коришћењем трења навоја завртња и геометрије споја. Однос обртног момента и затезања је дат формулом: Т = К × Д × Ф, где је Т обртни моменат, К је фактор навртке (бездимензионални коефицијент који узима у обзир трење), Д је номинални пречник завртња, а Ф је жељена напетост вијка.
Фактор матице К је критичан, али често погрешно схваћен параметар. Зависи од подмазивања навоја, завршне обраде вијка и матице и присуства било каквих премаза. Типична вредност за К је 0,2 за подмазане челичне вијке, али може да се креће од 0,1 до 0,3 у зависности од услова. То значи да иста вредност обртног момента може да произведе напетост завртња која варира за фактор три. Због тога сам обртни момент није поуздан показатељ оптерећења вијака. За критичне примене, инжењери користе прецизније методе као што су мерење издужења вијака или индикатори директног затезања. Табела испод даје типичне вредности обртног момента за уобичајене величине вијака и материјале заптивки.
| Болт Сизе | Тип заптивке | Циљни напон завртња (МПа) | Препоручени обртни момент (Нм) | Фактор ораха (К) |
| М16 | Гума | 30 - 50 | 80 - 120 | 0.20 |
| М16 | ПТФЕ | 40 - 60 | 100 - 150 | 0.20 |
| М20 | Спирал Воунд | 60 - 80 | 200 - 280 | 0.18 |
| М24 | Спирал Воунд | 60 - 80 | 350 - 480 | 0.18 |
| М24 | Метал Јацкетед | 80 - 120 | 450 - 650 | 0.16 |
У нашој фабрици нашим купцима пружамо детаљне спецификације обртног момента за сваку равну прирубницу коју производимо. Ове спецификације су засноване на димензијама прирубнице, величини и материјалу завртња, врсти заптивке и условима рада. Такође препоручујемо употребу калибрираних момент кључева и верификацију затегнутости вијака помоћу друге методе, као што је мерење издужења завртња микрометром или коришћењем ултразвучног мерача затегнутости вијака. Овај ригорозан приступ контроли оптерећења вијака је од суштинског значаја за постизање поузданог заптивања у критичним применама.
Заптивка је компонента која заправо ствара заптивање у споју са равним прирубницама. То је компресибилни материјал који се стисне између страна прирубнице. Заптивка мора бити довољно мекана да одговара неправилностима површине прирубница, али довољно јака да издржи унутрашњи притисак и хемијски напад процесне течности. Такође мора бити довољно отпоран да одржи напон компресије током времена и под термичким циклусима. Не постоји јединствени материјал заптивке који је погодан за све примене. Избор материјала заптивке зависи од захтева за температуру, притисак и хемијску компатибилност специфичне примене.
Најчешћи материјали заптивки за равне прирубнице су гума, ПТФЕ, спирално намотани и метални омотач. Гумене заптивке се користе у апликацијама ниског притиска и ниске температуре, као што су водови за воду и ваздух. ПТФЕ заптивке се користе у хемијским апликацијама где је потребна отпорност на агресивне течности. Спиралне заптивке се користе у апликацијама под високим притиском и високим температурама, као што су парни и угљоводонични водови. Заптивке са металним омотачем се користе у најзахтевнијим апликацијама, где су потребни највиши нивои отпорности на температуру и притисак. Табела испод упоређује кључне особине ових материјала заптивки.
| Материјал заптивке | Максимална температура (°Ц) | Макс. притисак (бар) | Отпорност на хемикалије | Типична примена |
| гума (НБР) | 100 | 16 | Добро (вода, уље) | Вода, ваздух, пара ниског притиска |
| ПТФЕ | 260 | 40 | Одлично | Хемијска обрада, храна |
| Спирал Воунд | 500 | 100 | Врло добро | Пара, угљоводоници, високи притисак |
| Метал Јацкетед | 600 | 150 | Одлично | Висока температура, високи притисак |
У Вензхоу Лонган Фланге Цо., Лтд., ми не производимо заптивке, али блиско сарађујемо са нашим купцима како бисмо осигурали да је заптивка коју одаберу компатибилна са нашим равним прирубницама. Пружамо детаљне димензије чеоне прирубнице, укључујући повишену висину лица и завршну обраду, који су критични за правилно налегање заптивке. Такође пружамо упутства о напону компресије заптивке и обртном моменту завртња, на основу препорука произвођача заптивача. Наш циљ је да обезбедимо да цео систем вијчаних спојева – прирубница, заптивка и завртњи – ради заједно како би се постигло поуздано заптивање.
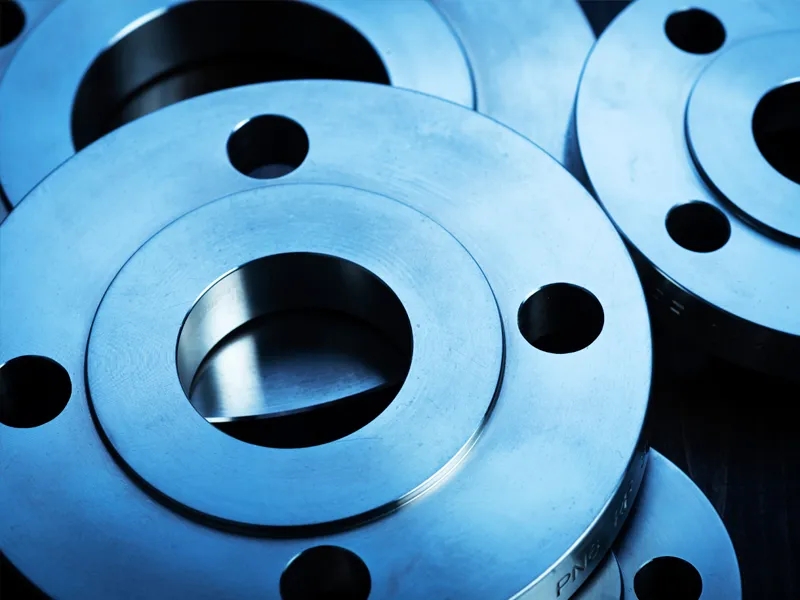
Завршна обрада површине прирубнице је критичан параметар који се често занемарује. Заптивка мора бити у стању да се прилагоди неправилностима површине прирубнице да би створила заптивање. Ако је површина превише храпава, заптивка можда неће моћи да попуни дубоке удубине и може остати пут до цурења. Ако је површина превише глатка, заптивка можда неће моћи да захвати површину и може склизнути или екструдирати под притиском. Оптимална завршна обрада површине је баланс између ова два екстрема. За већину материјала заптивки препоручује се храпавост површине Ра од 3,2 до 6,3 микрометара. Ово се обично постиже машинском обрадом лица прирубнице са назубљеним или концентричним узорком жлебова, познатим као "фонографска" завршна обрада.
Фонографска завршна обрада је специфицирана у стандардима као што су АСМЕ Б16.5 и ЕН 1092-1. Завршну обраду ствара алат који сече континуирани спирални жлеб на површини прирубнице. Дубина жлебова и размак се контролишу да би се постигла жељена храпавост. Узорак жлебова пружа низ гребена и долина које заптивка може да ухвати. Овај хват спречава да заптивка буде издувана унутрашњим притиском и помаже у одржавању заптивке под термичким циклусом. Табела испод даје препоручену завршну обраду површине за различите материјале заптивки.
| Материјал заптивке | Препоручена храпавост површине (Ра, µм) | Финисх Типе |
| Гума | 3.2 - 6.3 | Фонографски (концентрични или назубљени) |
| ПТФЕ | 1.6 - 3.2 | Фонографски или глатки |
| Спирал Воунд | 3.2 - 6.3 | Пхонограпхиц |
| Метал Јацкетед | 3.2 - 6.3 | Пхонограпхиц |
У нашој фабрици обрађујемо све наше равне прирубнице на специфицирану завршну обраду помоћу ЦНЦ стругова са прецизним алатима. Завршну обраду површине проверавамо помоћу профилометра и бележимо резултате у нашој документацији о контроли квалитета. Ово осигурава да свака равна прирубница коју производимо пружа оптималну површину за налегање заптивача. Такође нудимо низ завршних обрада лица, укључујући глатку завршну обраду, назубљену завршну обраду и завршну обраду прстенастих спојева, како бисмо испунили захтеве различитих типова заптивки и апликација.
Редослед затезања вијака је још један критичан фактор у постизању поузданог заптивања. Ако се завртњи затегну један по један случајним редоследом, прирубница ће бити изобличена, а компресија заптивке ће бити неуједначена. Ово може довести до цурења, чак и ако су коначне вредности обртног момента тачне. Исправан поступак је затезање вијака звездасто или крстасто, у више пролаза. Први пролаз би требало да буде пролаз са малим обртним моментом (обично 30% коначног обртног момента) да би се заптивка поставила и довеле прирубнице у поравнање. Други пролаз треба да буде пролаз средњег обртног момента (обично 60% коначног обртног момента). Завршни пролаз треба да буде при пуном обртном моменту, опет у облику звезде. Ово постепено, равномерно затезање обезбеђује да се заптивач равномерно сабије и да прирубнице остану паралелне.
Број пролаза и специфичне вредности обртног момента зависе од величине прирубнице, броја вијака и материјала заптивке. За велике прирубнице са много вијака могу бити потребна три или четири пролаза. За мале прирубнице, два пролаза могу бити довољна. Табела испод даје опште смернице за секвенце затезања вијака.
| Величина прирубнице | Број вијака | Препоручене пропуснице | Узорак обртног момента |
| ДН50 - ДН100 | 4 - 8 | 2 | Стар паттерн |
| ДН150 - ДН300 | 8 - 12 | 3 | Стар паттерн |
| ДН350 - ДН600 | 12 - 20 | 3 - 4 | Стар паттерн |
| > ДН600 | > 20 | 4+ | Узорак звезда, више фаза |
Контрола квалитета је неопходна како би се осигурало да је поступак затезања изведен исправно. Након завршног пролаза обртног момента, квалификовани инспектор треба да провери обртни момент на сваком завртњу користећи калибрисани момент кључ. Инспектор такође треба да провери размак између страна прирубнице на неколико тачака по обиму како би се уверио да су прирубнице паралелне. Ако је зазор неуједначен, завртње треба олабавити и поновити поступак затезања. У Вензхоу Лонган Фланге Цо., Лтд., нашим купцима пружамо детаљна упутства за инсталацију и спецификације обртног момента за сваку равну прирубницу коју производимо. Такође нудимо обуку на лицу места и техничку подршку како бисмо помогли нашим клијентима да постигну поуздане заптивке у својим критичним применама.
Питање 1: Који је тачан обртни момент завртња за равну прирубницу?
Одговор: Тачан обртни момент завртња зависи од величине завртња, материјала завртња, материјала заптивке и услова рада. Обично га наводи произвођач заптивача или се израчунава помоћу формуле Т = К × Д × Ф, где је К фактор матице, Д је пречник завртња, а Ф је циљна напетост завртња. Пружамо детаљне спецификације обртног момента за сваку равну прирубницу коју производимо у Вензхоу Лонган Фланге Цо., Лтд. Неопходно је користити калибрирани момент кључ и пратити препоручени редослед затезања.
Питање 2: Зашто моја равна прирубница цури чак и након што затегнем завртње наведеним моментом?
Одговор: Постоји неколико могућих разлога. Заптивка је можда оштећена или од погрешног материјала. Површине прирубница могу бити оштећене или имају погрешну завршну обраду. Вијци могу бити контаминирани или непрописно подмазани, што резултира фактором матице који се разликује од претпостављене вредности. Прирубнице можда нису паралелне. Или радни услови могу премашити оцену притиска или температуре заптивке. Да би се идентификовао основни узрок, неопходна је детаљна инспекција свих компоненти и преглед поступка инсталације.
Питање 3: Која је разлика између уздигнуте и равне прирубнице?
Одговор: Равна прирубница са подигнутим лицем има мали издигнути прстен на лицу, док прирубница са равним лицем има потпуно равно лице. Подигнута површина је дизајнирана да концентрише оптерећење завртња на заптивку, повећавајући напон заптивања. Равне прирубнице се користе са заптивкама за цело лице и уобичајене су у апликацијама ниског притиска и са прирубницама од ливеног гвожђа или пластике. Избор зависи од примене и спојне прирубнице.
Питање 4: Колико често треба поново затезати завртње са равним прирубницама?
Одговор: Вијке са равним прирубницама треба поново затегнути након почетна 24 сата рада, посебно у апликацијама на високим температурама где термичко ширење и опуштање заптивке могу изазвати губитак оптерећења завртња. Након тога, поновно затезање се обично врши током планираних интервала одржавања, као што су годишња искључења. Учесталост зависи од критичности апликације и услова рада. Такође се препоручује редовна провера на цурење.
Питање 5: Колики је максимални притисак који равна прирубница може заптити?
Одговор: Максимални притисак који равна прирубница може заптити зависи од оцене прирубнице, материјала заптивке и оптерећења завртња. На пример, равна прирубница класе 150 са спирално намотаном заптивком може заптити до 20 бара на температури околине. Прирубница класе 300 може заптити до 50 бара. Већи притисци захтевају веће оцене прирубница и робусније материјале заптивки. У нашој фабрици производимо равне прирубнице у низу класа притиска како бисмо испунили захтеве различитих примена.
Постизање поузданог заптивања са равном прирубницом са вијцима је изазов за системски инжењеринг. Захтева исправну комбинацију оптерећења завртња, компресије заптивке, крутости прирубнице и завршне обраде површине. Сваки од ових фактора мора бити пажљиво специфициран и контролисан како би се осигурало да заптивка остане у стању компресије током целог радног века споја. Оптерећење завртња мора бити довољно да притисне заптивку, али не толико да оштети заптивку или прирубницу. Заптивка мора бити компатибилна са процесном течношћу и способна да издржи радну температуру и притисак. Површине прирубница морају бити равне и имати исправну завршну обраду како би се заптивка прилагодила и пријањала. А вијци морају бити затегнути у правилном редоследу како би се обезбедила равномерна расподела оптерећења. У Вензхоу Лонган Фланге Цо., Лтд., наша фабрика производи равне прирубнице више од две деценије и развили смо дубоко разумевање ових фактора. Наше прирубнице су прецизно обрађене како би се осигурало правилно пристајање и расподела оптерећења, а нашим купцима пружамо техничку подршку која им је потребна за постизање поузданих заптивки.
Било да дизајнирате нови систем цевовода или одржавате постојећи, позивамо вас да нас контактирате како бисмо разговарали о вашим захтевима за равну прирубницу. Наш тим инжењера може да вам помогне да изаберете праву прирубницу за вашу примену, обезбеди спецификације обртног момента и понуди упутства за избор и инсталацију заптивки. Посвећени смо да нашим купцима пружимо производе највишег квалитета и најбољу могућу услугу.
Контактирајте Вензхоу Лонган Фланге Цо., Лтд. данасда бисте разговарали о вашим захтевима за равне прирубнице и открили како вам наши производи могу помоћи да постигнете поуздано заптивање у вашим критичним применама.
TradeManager
Skype
VKontakte